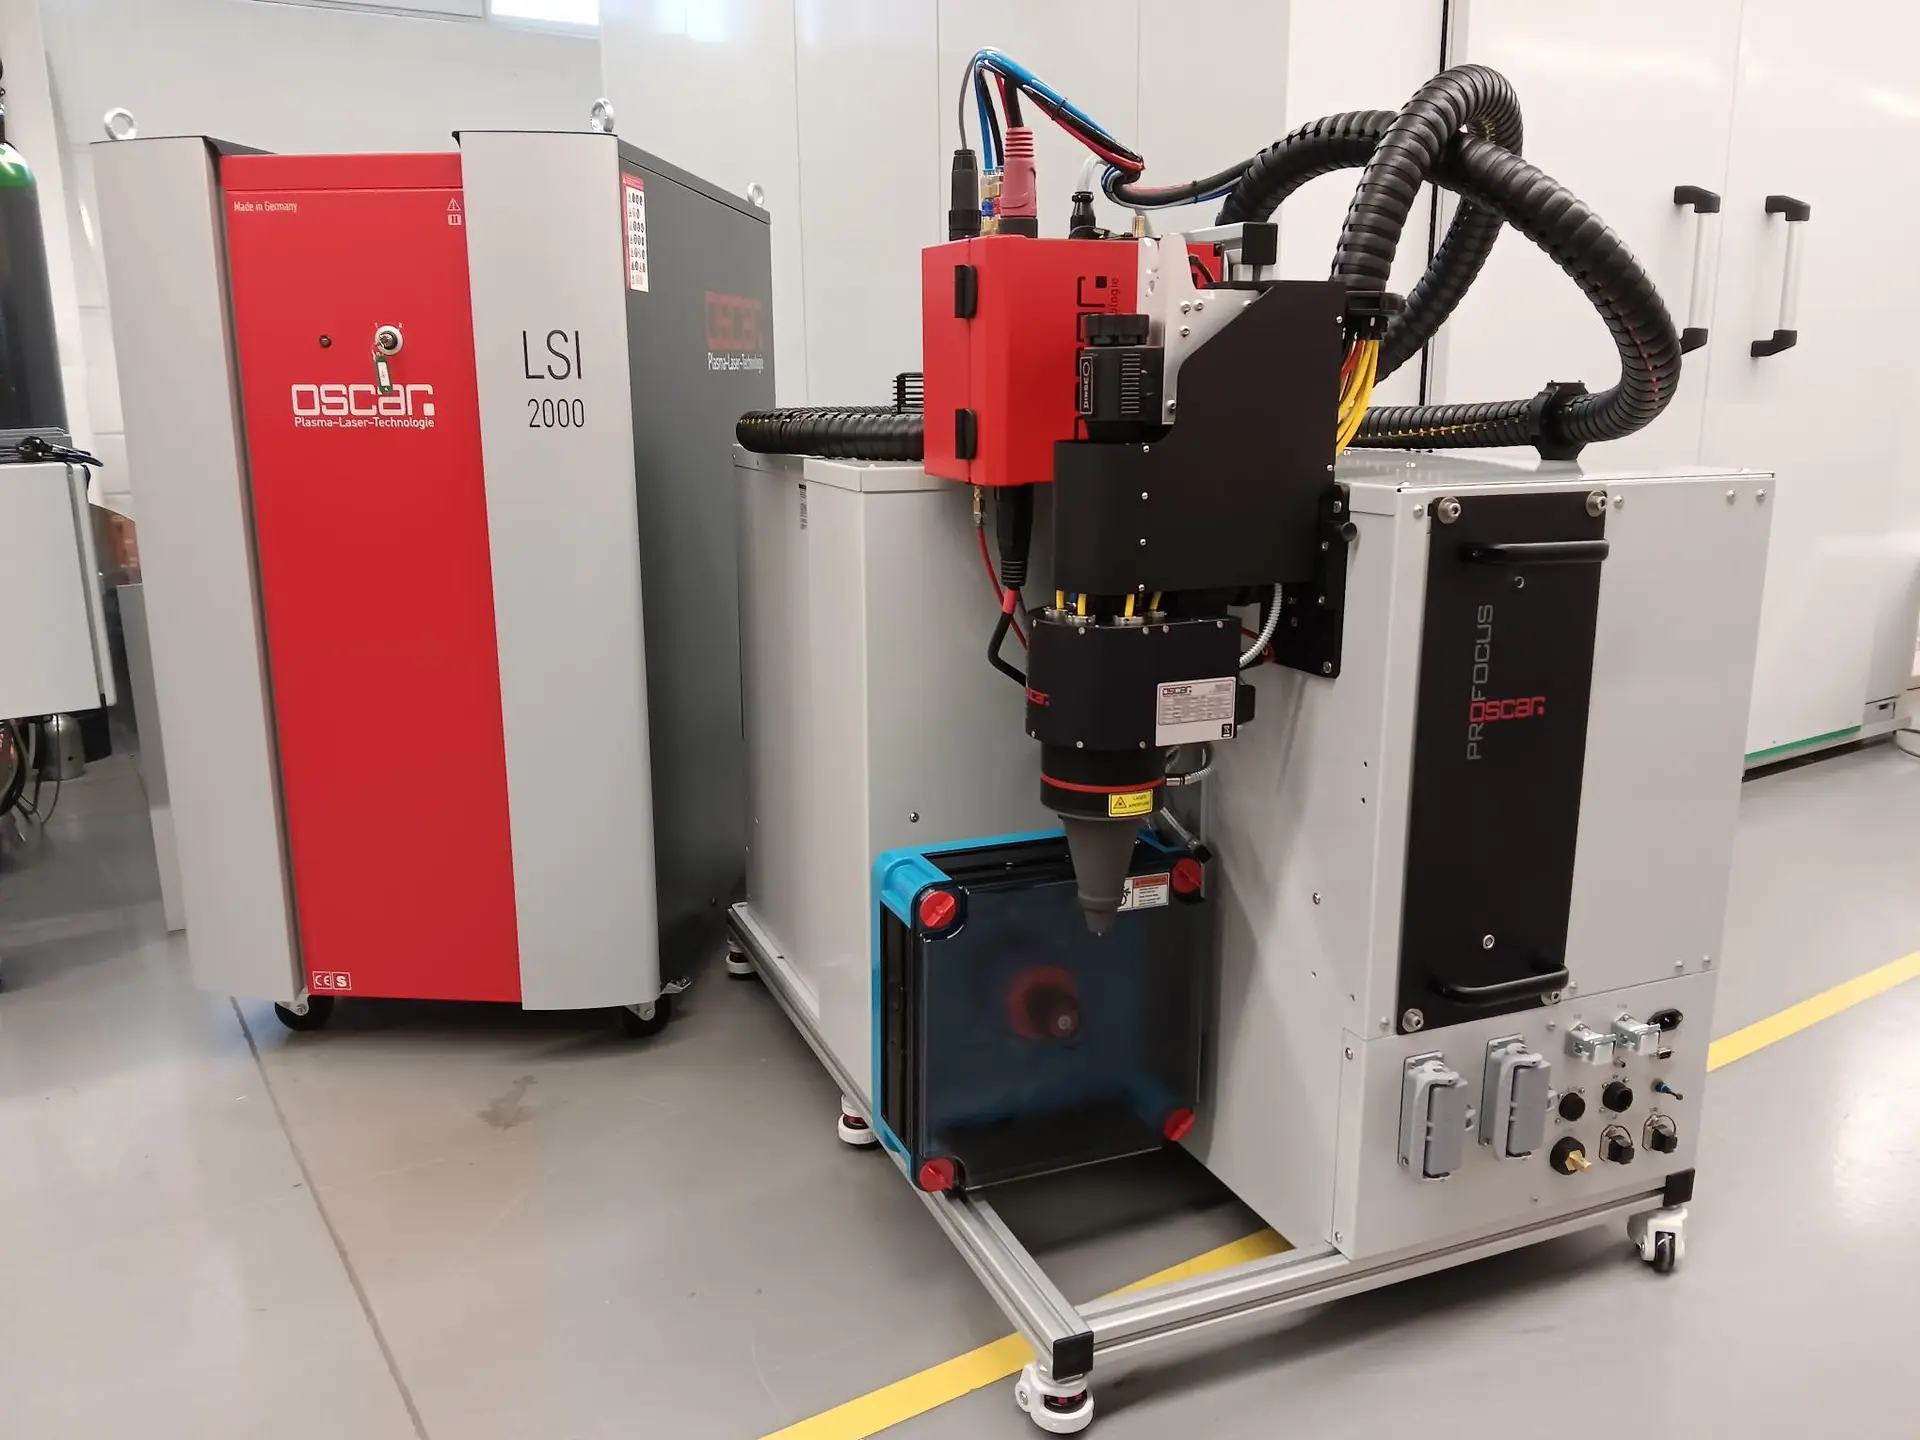
El recargue láser con hilo (también conocido como LMD-W o deposición metálica por láser con hilo) es un proceso de Deposición por Energía Dirigida (DED) en el que un haz láser genera un baño fundido pequeño y controlado con precisión sobre la superficie de una pieza metálica, mientras un hilo de aporte se alimenta de forma continua en él. El hilo y el material base se funden formando un cordón denso con unión metalúrgica. Desplazando el cabezal o la pieza, los cordones se depositan uno junto a otro y capa sobre capa para recuperar zonas desgastadas, aplicar recubrimientos funcionales o construir geometrías 3D completas.
¿Por qué con hilo?
- Aprovechamiento casi total del material: el hilo se funde por completo en el depósito, sin pérdidas por proyección o recuperación de polvo, algo clave al trabajar con aleaciones de alto coste.
- Aporte térmico bajo y localizado: la energía del láser se concentra en la zona de proceso, minimizando la dilución, la zona afectada térmicamente y la distorsión, incluso en paredes finas o piezas sensibles al calor.
- Manipulación limpia y sencilla: el hilo en bobina es más fácil de almacenar, alimentar y manipular que el polvo metálico fino. Se pueden utilizar hilos de soldadura estándar y, en algunas aplicaciones, hilos tubulares.
- Resultados próximos a la forma final: los cordones bien definidos reducen el exceso de material y el mecanizado posterior.
- Preparado para la automatización: la potencia láser, la velocidad de alimentación del hilo y la velocidad de avance se sincronizan digitalmente, garantizando resultados repetibles en células robotizadas y sistemas CNC.
¿Hilo, polvo o arco?
Ningún proceso de aporte es el mejor para todos los casos. El hilo destaca por su eficiencia de material, su manipulación limpia y la reparación automatizada y reproducible. El polvo es preferible para estructuras muy finas, aleaciones disponibles solo en polvo o mezclas de polvos a medida. Los procesos por arco alcanzan las mayores tasas de aporte para grandes volúmenes, a cambio de un mayor aporte térmico y más mecanizado posterior. La elección depende de la geometría, el material, la tasa de aporte necesaria, el nivel de detalle y el coste.
Aplicaciones típicas
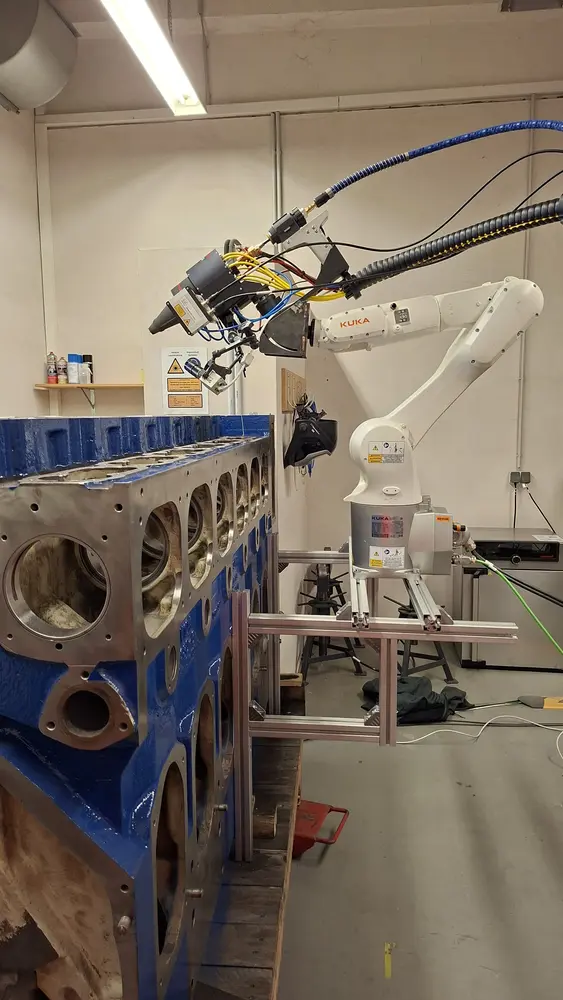
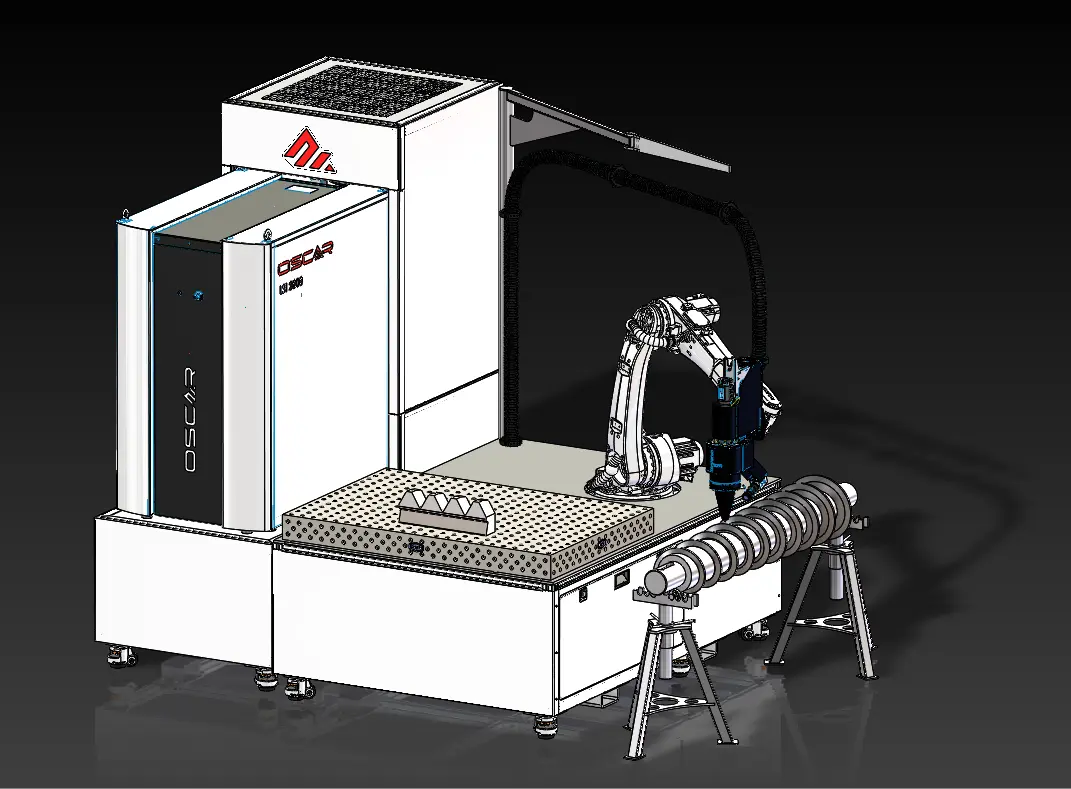
Reparación de ejes, asientos de rodamientos, superficies de estanqueidad, engranajes y herramientas; protección local frente al desgaste y la corrosión; recargue duro de zonas muy solicitadas; fabricación aditiva o ampliación de elementos sobre piezas existentes. Materiales exigentes como fundición, aceros de herramienta, aceros de alta resistencia y aleaciones de titanio pueden procesarse controlando cuidadosamente el aporte térmico. Entre los materiales de aporte más habituales se encuentran aceros al carbono e inoxidables, aceros de herramienta, aleaciones base níquel y aleaciones de titanio. Reparar componentes de alto valor en lugar de sustituirlos reduce costes, plazos de entrega y tiempos de parada, y con un equipo móvil incluso las piezas de gran tamaño pueden repararse in situ.
OSCAR ProFocus: hilo y polvo en un solo cabezal
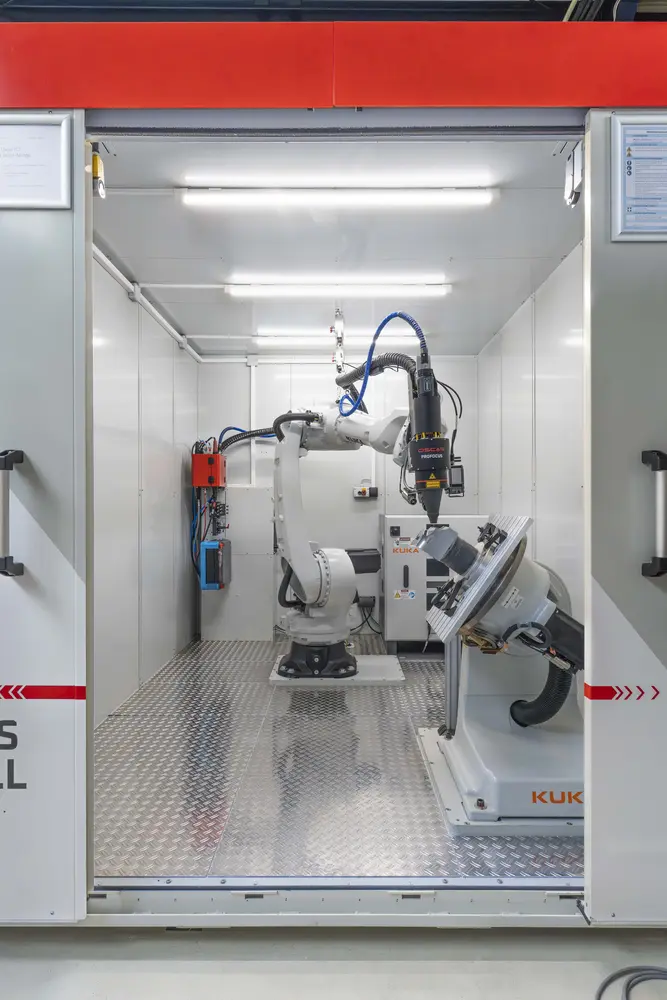
El cabezal de recargue láser ProFocus, desarrollado por OSCAR PLT, dispone seis haces láser controlables individualmente de forma concéntrica alrededor de una alimentación central y coaxial del material de aporte. Al entrar el hilo en el baño fundido a lo largo del eje del haz, el proceso es independiente de la dirección de avance, lo que simplifica la programación de trayectorias en robots y geometrías complejas. El aporte de energía se ajusta con precisión para lograr una penetración controlada y una baja dilución, y la misma plataforma procesa tanto hilo (incluidos hilos tubulares adecuados) como polvo. ProFocus puede integrarse en robots o sistemas CNC existentes, en equipos móviles o suministrarse como célula láser completa.
Cómo puede ayudarle EXOM Engineering
Cada combinación de pieza, material base e hilo de aporte se comporta de forma diferente: la potencia y el perfil del haz, el diámetro y la velocidad de alimentación del hilo, la velocidad de avance, la posición del hilo en el baño fundido, el gas de protección y la evolución térmica en depósitos multicapa interactúan entre sí. EXOM Engineering colabora con OSCAR PLT para acercar la tecnología de recargue láser ProFocus a clientes en España. Le acompañamos desde el análisis inicial del componente y la evaluación de viabilidad, pasando por el desarrollo del proceso, hasta la integración en su robot o sistema CNC existente o en una célula láser llave en mano. Contáctenos para valorar si el recargue láser con hilo es la solución adecuada para su componente.